

Enamik mehaanikatööstuses töödeldava detaili pinna muutmise protsessidest on pindkeevitus, termiline pihustamine, plasmapihustuskeevitus, kroomimine ja nitridimine. Seoses muutustega tööstuses tõusevad nõuded traditsioonilistele protsessidele järjest kõrgemaks ning esineb enam-vähem reguleerimatuid probleeme. Uut tüüpi rohelise taastootmispinna modifitseerimistehnoloogiana asendab laserkatte tehnoloogia järk-järgult traditsioonilist pinnatöötlusprotsessi. Siin on erinevate tehnoloogiate võrdlus:
Laserkatte VS termopihustamine
Katte on valmistanudlaserkattedsellel on tihe mikrostruktuur ja puudub poorsus ning kattekiht ja põhimik on metallurgiaga seotud ning liimimistugevus on kõrge.
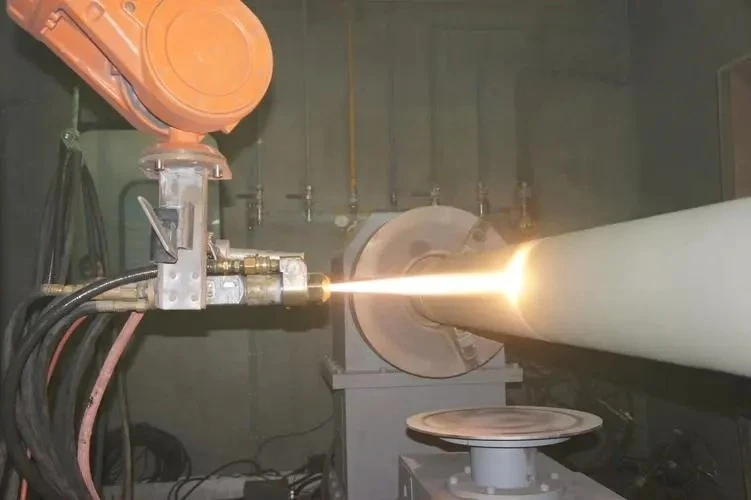
Termopihustuskatte sadestamismäär on kõrge, kuid pulbri kasutusmäär on vaid 50%. Katte poorsus on 1% ~ 2% ja söövitav keskkond võib nende tühimike kaudu põhjustada aluspinna korrosiooni. Termopihustuskatte ja substraadi nakketugevus on tavaliselt alla 150 MPa ning katte koorumisnähtus (mehaaniline sidumine) esineb sageli rasketes kasutustingimustes. Lisaks on termiline pihustamine lihtne tekitada töö käigus müra- ja tolmusaastet, mõjutades keskkonda ja töötajate tervist.
Laserkatte VS galvaniseerimine
Laserkatteprotsess ei hõlma keemilisi protsesse, on roheline ja keskkonnasõbralik, saab valida mitmesuguseid kõvasid katteid, sealhulgas raua-, nikli- ja koobaltisulami katet, selle meetodiga valmistatud kattel pole defekte, kõrge nakkuvustugevus, vastupidavus on palju kõrgem kui galvaaniline kate.
Galvaanimisprotsess on üks peamisi korrosioonivastaseid ja kulumiskindlaid katmistehnoloogiaid, kuid valmistatud kõva kroomkattega kaasnevad tavaliselt mikropraod, katte ja maatriksi vaheline halb adhesioon ning sageli praod ja koorumine. kõrge saaste ja suure energiatarbimisega ning keelatakse järk-järgult.

Laservooderdus VS Pinnakatte keevitamine
Laserkatte puhul kasutatakse suurt võimsustihedust ja kiiret katmist ning soojussisend, kuumuse mõjuala ja moonutused on väikesed, et töödeldav detail ei deformeeruks.
Pindamistehnoloogia abil saab toota kvaliteetseid defektideta metallkatteid, nagu argoonvolfram-kaarekeevitus ja plasmapihustuskeevitus, millel on metallurgilised liidesed. Liimimistugevus on kõrge ja ühekihilise sadestamise paksus võib ulatuda 2–3 mm-ni. Pindkeevitustehnoloogia sadestusefektiivsus on väga kõrge võrreldes termopihustuse ühekihilise sadestamise paksusega 25-50 μm. Kõrge sadestusefektiivsusega kaasneb aga suur energiasisend, mis kutsub esile mikrostruktuuri omaduste muutumise ja substraadi materjali termilise kahjustuse.

Kiire laservooder VS Tavaline laservooder
Pärast kiiret laserkatet on tooriku pind Ra~5-10um; Pärast katmist, otsest lihvimist ja 0.15-0.20 mm poleerimist võib pind saavutada peegelefekti. Kõrge töötlemise efektiivsus, GuoshengLaser 6000W kiire laserkattemasintöötlemine {{0}},8 mm paksune kate, töötlemise efektiivsus võib ulatuda 0,8 m²/h.
Tavalise laserkatte pinna kõikumine on suur: 0.4-0,5mm, järeltöötlus: treimine + lihvimine + poleerimine.

Guosheng Laser on pühendunud metallmaterjalide laserpinnatöötluse innovatsioonile ning uurimis- ja arendustegevusele. Nüüd on kiiret laserkattetehnoloogiat ja tugiseadmeid rakendatud naftamasinate, ehitusmasinate, söe-, terase- ja autotööstuses. Tänu tõhusale turukontrollile on Guoshengi laserkiire katte efektiivsus 3–4 korda suurem kui tavaliste vooderdusettevõtete puhul, kiire tarnekiirus ja kõrge katte kvaliteet, mida kliendid laialdaselt tunnustavad. Oskab pakkuda riist- ja tarkvaraintegratsiooni tehnoloogialahendusi vastavalt klientide eritingimustele.