

Ülilühikese impulsiga laserid kombineerituna keeruka iseteravustamise tehnoloogiaga tagavad kvaliteedi ja protsessi usaldusväärsuse, mis on vajalik klaasi laserkeevituse kasutamiseks seeriatootmises. Klaasi ainulaadsed ja suurepärased omadused võimaldavad seda laialdaselt kasutada erinevates kõrgtehnoloogilistes toodetes erinevates valdkondades, nagu biomeditsiin ja mikroelektroonika. Oleme varem kirjeldanud väljakutseid, mida see tootjatele esitab, eriti suure mahu ja täppisklaasi lõikamise valdkonnas. Samuti tekitab see raskusi liimimisel, sealhulgas üksikute klaasikomponentide kokku keevitamisel ja klaasi keevitamisel muude materjalidega, nagu metallid ja pooljuhid.
Integratsioon
Kõik traditsioonilised klaasikeevitusmeetodid näevad vaeva, et tagada kuluefektiivseks masstootmiseks vajalik täpsus, liimimiskvaliteet ja tootmiskiirus. Näiteks liimimine on ökonoomne meetod, kuid jätab detailile kleepuva materjali ja nõuab isegi degaseerimist.
Dielektriline keevitamine hõlmab pulbermaterjali asetamist kontaktpunkti ja seejärel selle sulatamist, et sidumine lõpule viia. Olenemata sellest, kas see sulamine saavutatakse ahju või laseriga, pumbatakse detaili palju soojust. See on probleem mikroelektroonika ja paljude meditsiiniseadmete jaoks.
Iooniline sidumine on geniaalne meetod, mis tagab ülikõrge sidumistugevuse. Kaks uut ülitasast klaaspinda surutakse kokku ja sulatatakse tõeliselt kokku molekulaarsete sidemetega. Tootmiskeskkonnas pole seda aga reaalne teha.
Klaasi laserkeevitus
Kuidas on lood laserkeevitusega? Klaasil on palju väga kasulikke omadusi, nagu näiteks ülikõrge sulamistemperatuur, läbipaistvus, rabedus ja mehaaniline jäikus, kuid see tekitab ka palju raskusi laserkeevitamisel. Seetõttu ei sobi tüüpilised tööstuslikud laserid ning metallide ja muude materjalide keevitamiseks kasutatavad meetodid klaasi jaoks.
Nii nagu klaasi täppislõikamisel, peitub saladus infrapuna-ultralühikese lainepikkusega impulsslaserite (USP) kasutamises. Klaas on infrapunases valguses läbipaistev, nii et fokuseeritud laserkiir võib sellest otse läbi minna, kuni fokuseeritud kiir kitseneb ja muutub nii fokusseerituks, et käivitab "mittelineaarse neeldumise". See "mittelineaarne neeldumine" toimub ainult tippvõimsusega ülilühikeste impulsslaserite puhul ja muud tüüpi lasereid ei saa kasutada sama asja saavutamiseks.
Niisiis, väga väikesel alal laserkiire fookuse ümber (tavaliselt alla mõnekümne mikroni läbimõõduga) neelab klaas laservalguse ja sulab kiiresti. Seda fokuseeritud kiirt skaneeritakse piki soovitud keevitusrada, et sidumine lõpule viia, nagu ka muid laserkeevitusviise.

USP-klaasi laserkeevitusmeetodil on kolm peamist eelist
Esiteks loob see tugeva sideme, kuna mõlemad keevitatud materjalid sulavad osaliselt ja seejärel tahkuvad kokku, moodustades keevisõmbluse. Lisaks sobib protsess ka klaasi ühendamiseks klaasiga, klaasi metalliga ja klaasi ühendamiseks pooljuhtidega.
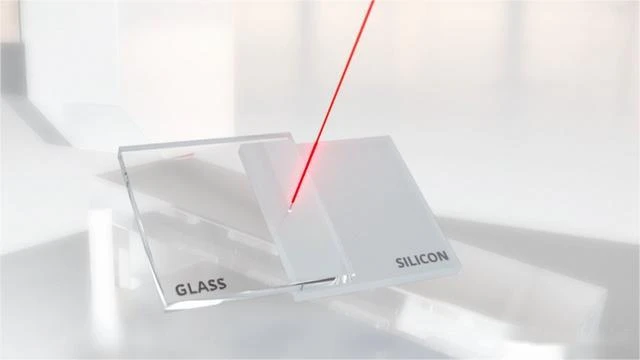
Teiseks, selle protsessi käigus siseneb detaili väga vähe soojust ja see soojus tekib kõige rohkem mõnesaja mikroni laiusel alal. See võimaldab keevisõmblusi paigutada väga lähedale elektroonikaskeemidele või muudele soojustundlikele komponentidele, mis annab projekteerijatele ja tootjatele suurema vabaduse ning võimaldab tooteid paremini miniatuurselt muuta.
Lõpuks, kui USP laserklaasi keevitus on õigesti rakendatud, ei teki keevisõmbluse ümber mikropragusid. Mikropraod vähendavad klaasi mehaanilist tugevust. Lisaks võivad mikropraod pärast temperatuuritsükli muutusi (mis on kõige jaoks vältimatud) olla seadme lõpliku rikke allikaks.
USP laserklaasi keevitamise eeliseks on see, et klaasi kuumutatakse vaid väikeses mahus. Kuid see esitab ka praktilisi väljakutseid. See tähendab, et isegi kui detail liigub, tuleb laserfookuse asendit hoida väga täpselt kahe keevitatud komponendi liideses. Kuna reaalse maailma osad ei ole täiesti tasased, on seda raske saavutada. Lisaks ei pruugi osade paigutus keevitussüsteemis ideaalselt sobida.
Üks lahendus on kasutada aksiaalselt piklikku fookust. See "venitab" laserkiire fookuse suurust, et käsitleda asenditundlikkust. Selle meetodi puuduseks on aga see, et pikenenud kiire fookus tekitab klaasis mitteringikujulise ristlõikega sulabasseini. Kui klaas sulamistsoonis tahkub, moodustab mitteringikujuline sulakogum tõenäolisemalt mikropragusid.
Teise meetodi abil saab keevitusefekti realiseerida ilma mikropragudeta ja kohaneda liidese kauguse olulise muutusega protsessis. Saladus seisneb selles, et koos suure dünaamilise teravustamise tehnoloogiaga kasutatakse väikeste fookuspunktide tekitamiseks suure numbrilise ava (NA) optikat.
Sel viisil saavutab lasersüsteem sulabasseini kõrge sfäärilisuse, vältides nii mikropragusid. Samuti tajub see liidese kaugust ja kohandab pidevalt optikat, et püsida alati täiuslikus fookuses. Tulemuseks on, et kvaliteetne keevitamine on garanteeritud peaaegu iga kujuga detailidele ning protsessi ei mõjuta detailide tolerantsid ja asukoht.
Xi'an Guosheng Laser Technology Co., Ltd. on kõrgtehnoloogiline ettevõte, mis on spetsialiseerunud automaatsete laserkattemasinate, kiire laserkattemasina, laserkarastusmasina, laserkeevitusmasina ja laser-3D-printimise seadmete uurimis- ja arendustegevusele, tootmisele ja müügile. Meie tooted on kulutõhusad ja neid müüakse nii kodu- kui välismaal. Kui olete meie toodetest huvitatud, võtke meiega ühendust aadressil bob@gshenglaser.com.